先看一张图:一个黑色橡胶圈的分析影像上,软件用红框圈住了边缘一小块区域,右上角标注着「1、面积 492」。如果你第一次看到视觉检测设备的检测界面,多半会问:这个红框是谁画的?492 是什么意思?凭什么圈了这里,就判它 NG?
今天我们就从这张红框图说起——它背后,是一整套关于「怎么把一种说不清的缺陷,变成一个说得清的数」的逻辑。
这张红框图是怎么来的:正光把「缺料」照出原形
被检的件是一家精密橡胶厂送来的黑色密封圈。方案里写得很朴素:检测内容只有一行——毛边、缺料,检测方式正光检测加背光检测,结论可检。
先说缺料。橡胶圈在模具里没吃饱胶,边缘就会缺一块,像被咬了一口。这种缺陷藏在哪里?藏在轮廓上。所以相机 2 和相机 3 用顶部正光,光从上往下打,缺掉的那块在影像上会呈现为一块明暗异常的区域——形状不像正常的圆弧,灰度也和周围不一样。
软件要做的事,就是在这张图里找到「不正常的区域」。找到之后,它画一个红框,把它圈起来,然后算一个数:这个区域的面积是多少。
于是有了你看到的那行字:「1、面积 492」。
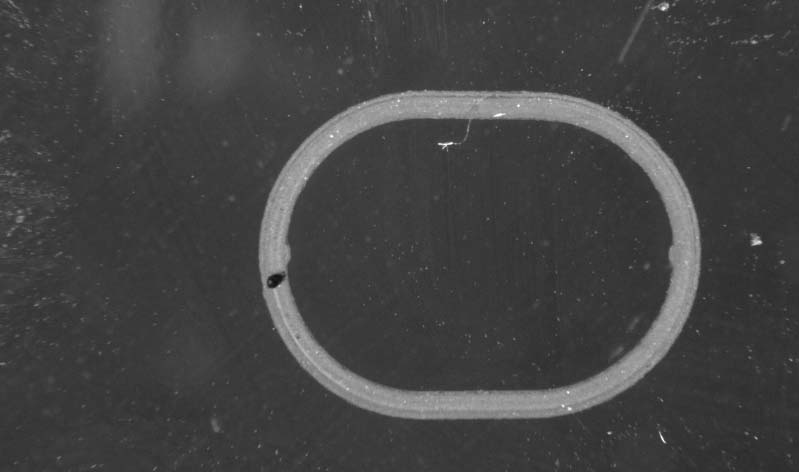
图1:相机 2、3 顶部正光下的橡胶圈缺料影像,边缘缺失区域清晰可见
毛边又是另一套逻辑:背光把飞边变成剪影
同一台视觉检测机,为什么毛边要用背光,缺料要用正光?
毛边的特点是「多出来一块」——模具合模缝不好,橡胶溢出来,在件边缘长出一道薄薄的飞边。多出来的东西和本体是同一个材料、同一个灰度,正光下它混在边缘里,人眼都未必分得清。
背光就不一样。光从件的背面打上来,橡胶圈变成一片剪影:本体是黑的,边缘多出来的那一小片飞边,会在剪影上撑出一个小小的凸起。就像晚上看路灯下的人影,头上多一撮毛,影子立刻看得出来。
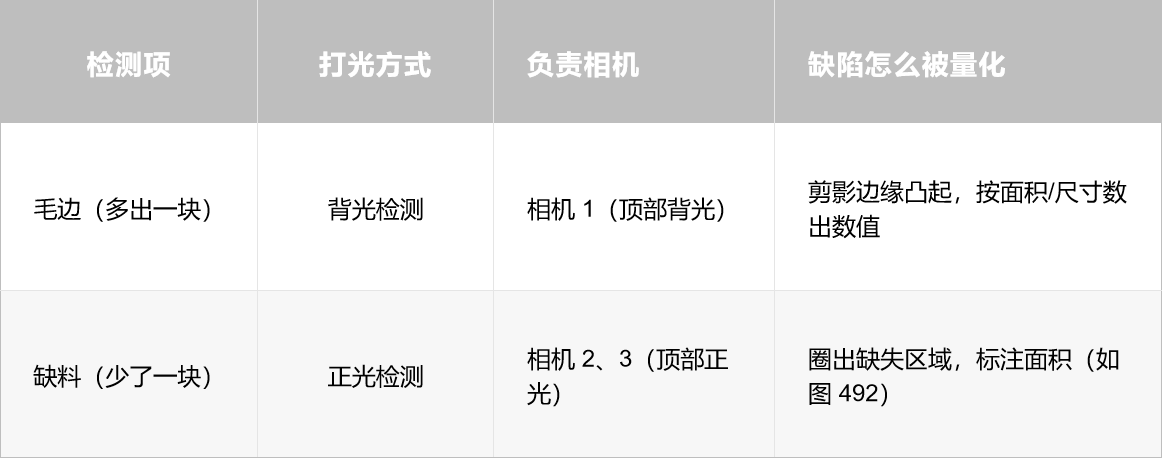
所以方案里的分工很清楚:相机 1 顶部背光管毛刺,相机 2、3 顶部正光管缺料。三台相机,各管一种「病」。
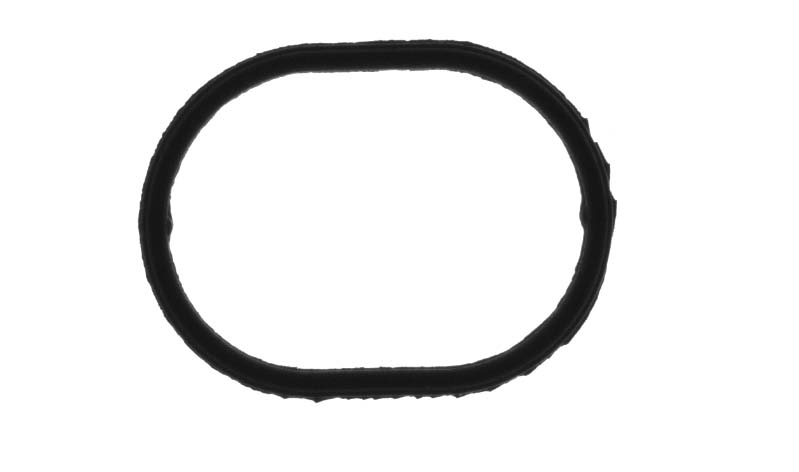
图2:相机 1 顶部背光下的毛刺 NG 影像——剪影边缘的凸起就是飞边
从「看得出」到「判得准」:面积到底怎么算
找到缺陷只是第一步。真正难的是第二步:怎么让机器「决定」这个缺陷算不算不良。
毛边长 0.3 毫米算不算?缺料缺了头发丝那么宽算不算?这种问题没法靠一句「看起来挺严重」回答,得靠一个数。
视觉检测机的做法是:把红框圈出的缺陷区域,按像素数出面积,得到一个数值。然后拿这个数值跟一个预设的阈值比:超过阈值,NG,吹到不良品口;没超过,放行。
这个阈值是怎么来的?不是拍脑袋,是把一批真实样件(良品、不良品)都跑一遍,找出「良品和不良品之间,面积数值划在哪一条线上」最不容易误判,就把线定在那。
这也是为什么每一份方案里都留着那句「均需在影像下清晰可见才能检测」——缺陷必须在影像里有一个能被数出来的面积,机器才能判。模模糊糊看不见的,神仙也没辙。
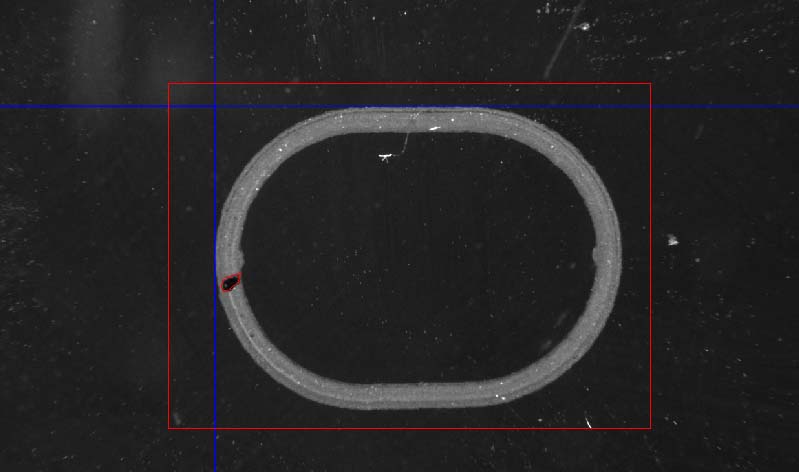
图3:软件红框圈出缺料区域并标注「1、面积 492」——缺陷被量化成一个面积数值,与阈值比较后判 NG
这台视觉筛选机一天能看多少个橡胶圈?
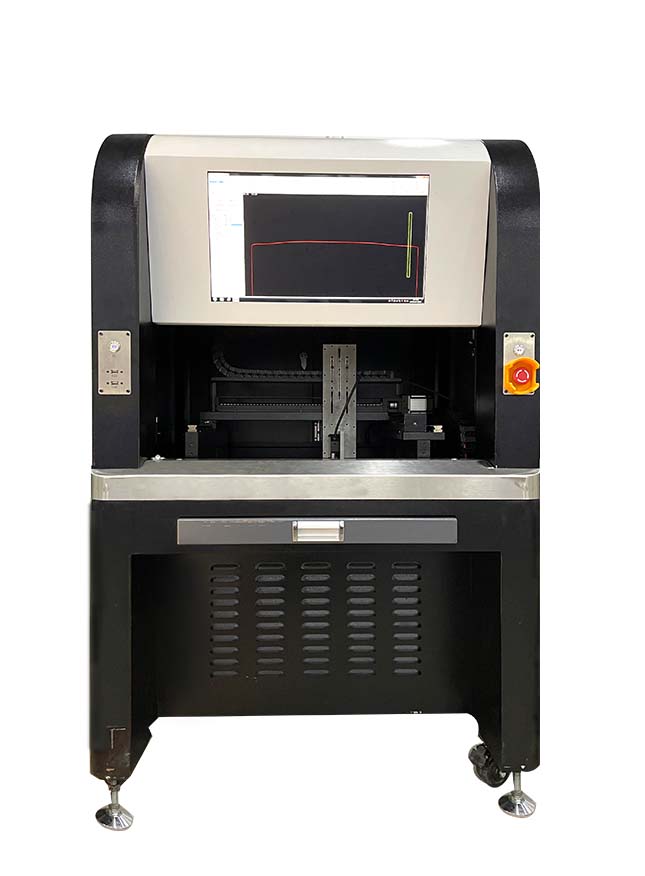
把流程串起来:上料 → 感应器反馈信号 → CCD 启动自动检测 → 系统自动判定反馈 → 良品下料口、不良品下料口,两路分流。
方案给的节拍是每分钟 250 件左右(取决于产品送料速度)。这个速度是怎么撑起来的?
• 橡胶圈从震动盘上料,靠高速旋转盘带着走,一个一个经过相机工位,不用停下来等;
• 3 套 160W 黑白工业相机 + 25mm 光学镜头,按需组装在旋转盘上方;
• 判完 NG 的件,分料吹气机构在它经过下料口时一口气把它吹进不良品口,OK 的件顺着滑槽走。
方案里还留了一句话「建议采用滑槽下料」——环形件从滑槽滑下去,比直接掉进料盒更不容易磕碰、堆叠,分拣更稳。这些细节,都是方案里没有特意强调、但真正影响产线顺不顺的地方。
良品和不良品之间,隔着一个数
回过头看那张 492 的红框图,它其实回答了视觉检测最核心的一件事:机器不像人,它不讲感觉,只讲数。
人眼看到的是「好像有点缺」,机器看到的是「面积 492 > 阈值,NG」。哪一种更可靠,不用多说了。
最后照例保留方案里的两句话:以上检测项目,均需在影像下清晰可见才能检测;此方案仅供前期参考,不作为设备验收依据。换句话说,你的橡胶圈具体能不能检、阈值定多少,得把真实样件寄过来,让相机先跑一遍——红框画在哪儿,答案才画得出来。
上一篇:没有了
Copyright © 2019. 深圳市思普泰克科技有限公司.
思普泰克是视觉检测设备厂家,主营ccd视觉检测设备,自动化视觉检测设备等,可以提供免费的机器视觉解决方案与自动化外观缺陷检测系统。
19926638772(张经理)